Wenn ein neues Filament geliefert wird, ist es wichtig, zuerst eine kurze Checkliste abzuarbeiten, bevor es zum Einsatz kommt. Viele Druckprobleme können behoben werden oder gar nicht erst entstehen, wenn das Filament zuerst getestet und die richtigen Einstellungen gemacht wurden.
Verpackung kontrollieren und Feuchtigkeit vermeiden
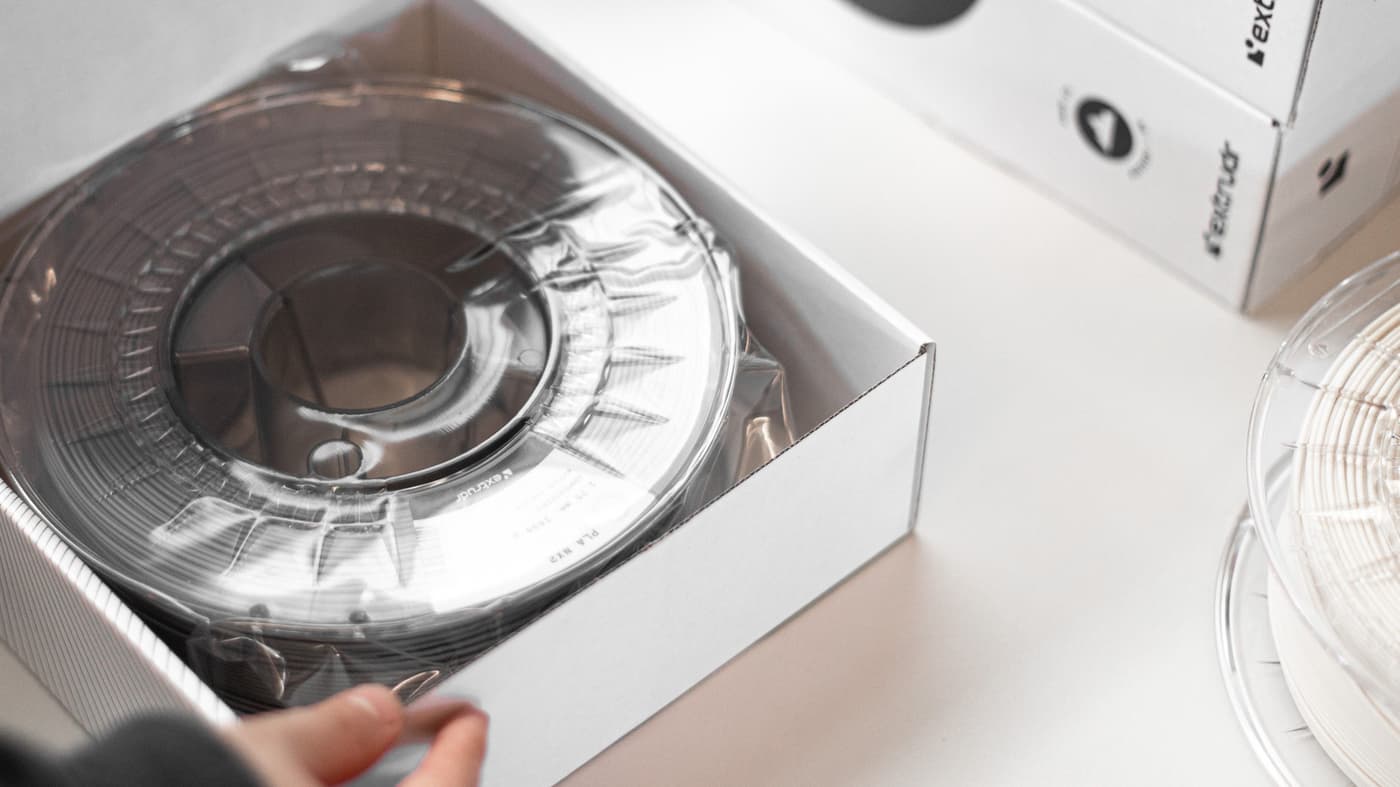
Beim ersten Öffnen des Filaments kann geprüft werden, ob die Kartonverpackung und die Vakuumfolie unbeschädigt sind. Die Folie und der mitgelieferte Beutel mit Trockenmittel sorgen für ein trockenes Filament, auch bei einer eventuellen Beschädigung der Verpackung.
Grundsätzlich gibt es Materialien (ABS, ASA, PETG, TPU) die Feuchtigkeitsanfälliger sind als andere, weil sie hygroskopische Eigenschaften haben. Diese hygroskopische Kunststoffe absorbieren Feuchtigkeit auf molekularer Ebene. Um sicherzugehen, dass das Material keine Feuchtigkeit aufweist, kann eine Trockenbox verwendet werden.
Mehr zur richtigen Lagerung und Vermeidung von Feuchtigkeit beim Filament gibt es in unserem Blogbeitrag “Richtiges Lagern von 3D-Druck-Filament".
Herstellerangaben beachten
Nach den offensichtlichen Überprüfungen sollen die Herstellerangaben nicht außer Acht gelassen werden. Datenblätter (findet man zu jedem Filament auf unserer Website) beinhalten empfohlene Druckeinstellungen, Materialeigenschaften und Informationen zu Lagerung und Haltbarkeit.
Zusätzlich liefert das Etiket auf dem Extrudr Karton auch noch eine Zusammenfassung mit den wichtigsten Informationen (Temperatur, Hotbed, Speed und Density). Diese Angaben sind ein guter Ausgangspunkt für den ersten Druck mit neuem Filament.
Für gewisse Drucker-Modelle bzw. Slicer gibt es auf unserer Website vorgefertigte Materialprofile, die unsere Herstellerangaben bereits übernehmen und keine manuelle Eingabe der Druckeinstellungen erforderlich ist.
Temperatur checken
Hersteller geben meist einen Temperaturbereich (Hotend-Temperatur) für das Drucken eines Filaments an. Schon ein kleiner Temperaturunterschied kann das Druckergebnis beträchtlich beeinflussen. Es hängt jedoch von Drucker, Filament, Druckgeschwindigkeit und gewünschtem Druckobjekt ab, welche Temperatur die passende ist.
Grundsätzlich gilt, desto detaillierter und filigraner ein Druck ist, desto eher sollte auf eine reduzierte Temperatur geachtet werden. Bei einem stabilen Druckobjekt ist Luft nach oben im Temperaturbereich.
Ebenfalls ist die Temperatur des Heizbettes zu beachten. Die wichtigste Regel ist, dass die Temperatur des Heizbetts und die Glasübergangs-Temperatur (Punkt, an dem das Material verformbar wird) ungefähr gleich sein sollten.
| Filament | Hotend | Hotbed |
| BioFusion | 210-220 °C | 20-60 °C |
| DuraPro ASA | 215-240 °C | 100-110 °C |
| DuraPro ABS | 210-240 °C | 100-110 °C |
| GreenTec Pro | 210-230 °C | 20-90 °C |
| GreenTec | 200-230 °C | 20-90 °C |
| PCTG | 250-270 °C | 90-110 °C |
| PETG | 210-230 °C | 60-70 °C |
| XPETG Matt | 220-230 °C | 60-70 °C |
| PLA NX1 und PLA NX2 | 200-230 °C | 20-60 °C |
| FLEX Hard | 230-260 °C | 50-60 °C |
| FLEX Medium | 230-250 °C | 50-60 °C |
| FLEX Semisoft | 220-250 °C | 50-60 °C |
Schwankungen in der Umgebungstemperatur und der Luftfeuchtigkeit im Raum können das Druckergebnis und das Drucken selbst stark beeinflussen. Empfohlen wird eine gleichbleibende Raumtemperatur um die 20 °C mit einer Luftfeuchtigkeit zwischen 40 und 60%.
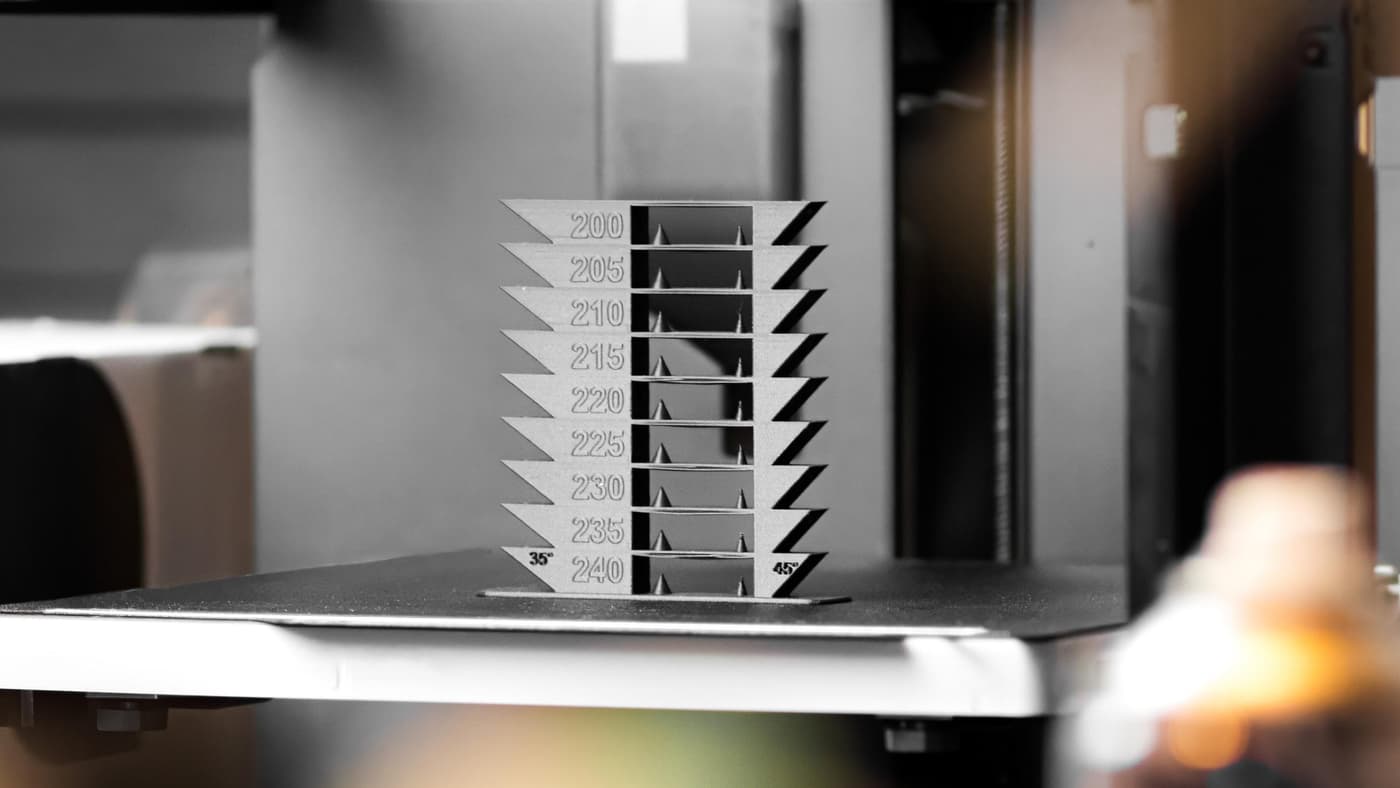
Temp-Tower zum Herausfinden der richtigen Temperatur
Um die richtige Temperatur für ein Filament festzustellen, verwenden geübte Druck-Profis einen sogenannten “Temp-Tower”. Dieses Druckobjekt testet die Struktur des Filaments, denn die Temperatur wird während des Druckvorgangs bei jedem “Stockwerk” des Towers geändert. Durch das Kommando “M104 SXXX” (XXX steht für die Temperatur) an den richtigen Stellen im GCode lässt sich ein Temp-Tower selber basteln (Beispiel Thingiverse: 2493504 oder Printables: 335144)
Der Temp-Tower gibt Auskunft über das Verhalten des Filaments bei verschiedenen Drucktemperaturen. So kann getestet werden, bei welcher Temperatur die besten Ergebnisse mit dem jeweiligen Filament erzielt werden können.
Zusammengefasst
Wenn ein neues Filament eingesetzt wird, sollten Anpassungen vor dem Drucken vorgenommen und Herstellerangaben (Datenblätter) berücksichtigt werden. Nur so kann ein optimales Druckergebnis erzielt werden und Fehldrucke vermieden werden.
Dennoch kommt es vor, dass durch verschiedene Faktoren (Wartungstand des Druckers, Verunreinigung der Nozzle, schwankende Raumtemperatur und Veränderung der Luftfeuchtigkeit) kein optimaler Druck gelingt. Sollte nach Anfertigung eines Temp-Towers und weiteren Tests noch Fragen aufkommen oder Probleme entstehen, hilft unser Support gerne weiter (support@extrudr.com).